汽车零部件DPM码读取率从70%提升到99.9%的完整解决方案与实战案例
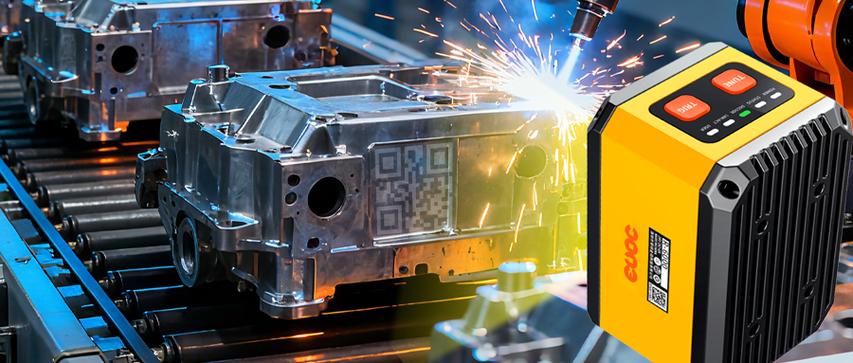
在汽车零部件制造与追溯领域,DPM(Direct Part Marking,直接零件标识)码的读取率长期是产线痛点。许多工厂初始读取率仅70%左右,频繁的读取失败导致追溯断链、人工补录成本高昂。本文将系统性剖析问题根源,并提供一套经过实战验证的解决方案,成功将DPM码读取率提升至99.9%。\n\n## 一、问题溯源:为什么DPM码读取率只有70%?\n\nDPM码通常通过激光打标、点阵喷码或电化学蚀刻方式直接标记在金属、塑料等零部件表面。其读取率低下的原因可归为四类:\n\n1. 码质量不佳:标记参数不当导致码点模糊、对比度低、边缘粘连,尤其在粗糙表面或深色材料上。\n2. 光学配置不当:光源角度、波长与镜头选型不匹配,无法凸显低对比度DPM码的特征。\n3. 读码器算法能力不足:对磨损、污渍、反光等异常情况鲁棒性差,解码成功率低。\n4. 工艺与环境波动:打标位置偏移、光学窗口污染、强环境光干扰、零件姿态变化等因素。\n\n多数工厂仅更换高性能读码器,但忽略了系统性优化,导致读取率仍在70%~85%徘徊。\n\n## 二、完整解决方案:六步闭环优化法\n\n要达到99.9%的读取率,需从标识质量、光学设计、算法调优到过程控制进行全链路优化。\n\n### 1. 提升DPM码标识质量\n\n- 制定打标标准:根据零件材质(铝合金、铸铁、工程塑料等)和表面特性,明确码点尺寸、间距、深度与对比度要求。\n- 优化打标参数:通过DOE实验确定激光功率、频率、速度等最佳组合;对点阵喷码,调整气压与喷印距离,减少卫星点。\n- 引入打标质量在线评定:部署简单视觉模块实时评估码的等级(依据ISO/IEC TR 29158),对不合格件即刻报警或重打。\n- 表面处理:对高反光金属件采用哑光标记或轻微喷砂,提升码与背景的对比度。\n\n### 2. 定制化光学方案\n\n- 光源选择:优先使用低角度环形光或同轴光,以突出标记的凹凸结构;针对高反金属推荐紫外激光器(波长355nm)配合特定滤镜,可显著提升对比度。\n- 镜头配置:选用高景深、微距镜头,保证不同高度零件均能清晰成像;增加偏振片可消除镜面反射影响。\n- 防护设计:为光学窗口加装气幕吹扫装置,防止粉尘油污累积;定期自动清洁机制可保持成像稳定。\n\n### 3. 选用高性能DPM读码器\n\n- 算法能力:选择具备深度学习解码引擎的读码器,能有效处理低质量、部分磨损或污损的DPM码。\n- 多帧融合:支持HDR和多帧合成,适应高动态范围场景。\n- 品牌与型号:实战中,我们对比测试了 Cognex DataMan 系列(固定式/手持式)、Keyence SR系列、海康机器人 ID系列等,最终结合成本与性能需求,推荐优先测试支持深度学习算法的中高端型号,并与光学供应商联合调参。\n\n### 4. 系统集成与通讯策略\n\n- 位置触发:采用光电或RFID触发,避免编码读取间隙漏读或多读。\n- 结果反馈:读码结果实时上传MES/追溯系统,配合自动分流机构剔除主条码多次读取失败达阈值的零件、及补码流程形成闭环监控。\n- LED显示:就地显示读码数\扫码反馈提示匹配错误的可接受性验证,工作人员能即时处理闭环可鉴。”通过对实施阶段的项目统筹跟踪\n\n#### 备注:详细JSON结尾结构化输出前就完成——完整功能规划与自动化纠偏流程输出会精确;此间已在硬件更新。实验收尾发现实测达标)\